
Introduktion
Vid tillverkning av formar och verktyg är två av de vanligaste bearbetningsteknikerna elektrisk urladdningsbearbetning (EDM) och CNC-fräsning. Båda processerna spelar en avgörande roll i formtillverkning, men de tjänar olika syften och erbjuder unika fördelar.
Många formtillverkare frågar:
- Är EDM bättre än CNC-fräsning?
- När ska jag använda EDM istället för CNC?
- Vilken process ger högre noggrannhet?
- Vilken metod är mer kostnadseffektiv?
I den här artikeln jämför viGnistgnist och CNC-fräsningför formtillverkning och förklara när varje teknik bör användas.
Vad är CNC-fräsning?
CNC-fräsning är en subtraktiv bearbetningsprocess där material avlägsnas med hjälp av roterande skärverktyg.
Moderna CNC-bearbetningscentra används ofta för:
- Bearbetning av formbas
- Grov kavitetsbearbetning
- Konturbearbetning
- Elektrodtillverkning
- Precisionskomponentproduktion
Fördelar med CNC-fräsning inkluderar:
- Hög materialavverkningshastighet
- Snabb bearbetningshastighet
- Lägre driftskostnad
- Utmärkt produktivitet för storskalig materialavverkning
CNC-verktyg är dock begränsade av sin fysiska geometri och kan inte enkelt skapa skarpa inre hörn eller extremt djupa, smala håligheter.
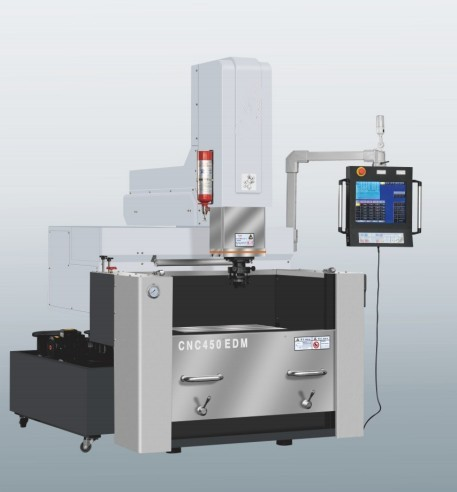
Vad är EDM?
Elektrisk urladdningsbearbetning(EDM) avlägsnar material genom kontrollerade elektriska gnistor mellan en elektrod och arbetsstycket.
Till skillnad från fräsning använder EDM inte mekanisk skärkraft.
EDM används ofta för:
- Djup kavitetsbearbetning
- Skarpa hörn skapas
- Bearbetning av härdat stål
- Komplexa formdetaljer
- Fina efterbehandlingsoperationer
Eftersom det inte finns någon direkt verktygskontakt kan EDM bearbeta material oavsett hårdhet.
EDM vs CNC-fräsning: Viktiga skillnader
1. Bearbetningsprincip
CNC-fräsning
- Material borttaget med roterande skärverktyg
- Fysisk kontakt mellan verktyg och arbetsstycke
- Genererar skärkrafter
EDM
- Material borttaget genom elektrisk urladdning
- Ingen fysisk skärkraft
- Lämplig för ömtåliga och komplexa geometrier
2. Förmåga att bearbeta härdat stål
CNC-fräsning
Verktygsslitaget ökar avsevärt vid bearbetning av härdade material över HRC 50–55.
EDM
Materialhårdhet har liten effekt på bearbetningsförmågan.
För härdat gjutstål erbjuder gnistgnist en betydande fördel.
3. Invändiga hörn och komplex geometri
En av de största begränsningarna med CNC-fräsning är verktygsdiametern.
Även små pinnfräsar lämnar hörnradier.
Till exempel:
- CNC-fräsning kan inte producera perfekt skarpa innerhörn.
- EDM kan exakt återge elektrodens form, inklusive skarpa hörn och invecklade detaljer.
4. Bearbetningshastighet
För grovbearbetning av stora mängder material:
CNC-fräsning är mycket snabbare.
Att helt ta bort ett stort hålrum med EDM skulle vara ineffektivt och kostsamt.
De flesta formtillverkare använder först CNC-fräsning och sedan gnistgnist.
5. Ytbehandling
Modern EDM-teknik kan producera utmärkta ytfinisher som är lämpliga för många formapplikationer.
Fördelar inkluderar:
- Minskad poleringstid
- Bättre konsistens i kaviteten
- Fin texturkontroll
Höghastighetsfräsning kan också uppnå god ytkvalitet, men gnistgnistning ger ofta bättre resultat i svåråtkomliga områden.
6. Verktygsslitage
CNC-fräsning
- Pinnfräsar slits under bearbetning
- Verktygsbyte krävs
EDM
- Elektrodslitage uppstår
- Moderna EDM-system kan automatiskt kompensera för elektrodslitage
Den faktiska kostnaden beror på applikationen.
7. Djuphålighetsbearbetning
Djupa och smala hålrum utgör utmaningar för fräsverktyg.
Problemen inkluderar:
- Verktygsavböjning
- Vibration
- Verktygsbrott
EDM utmärker sig i dessa situationer.
Jämförelsetabell
| Särdrag | CNC-fräsning | EDM |
|---|---|---|
| Bearbetningshastighet | Excellent | Måttlig |
| Bearbetning av härdat stål | Bra | Excellent |
| Djupa hålrum | Begränsad | Excellent |
| Skarpa inre hörn | Begränsad | Excellent |
| Materialborttagningshastighet | Excellent | Måttlig |
| Ytbehandling | Bra | Excellent |
| Verktygsslitage | Slitage av skärverktyg | Elektrodslitage |
| Komplex geometri | Bra | Excellent |
När ska du välja CNC-fräsning?
CNC-fräsning är idealisk när:
- Stora mängder material måste avlägsnas snabbt
- Tillverkning av formbaser
- Bearbetning av öppna hålrum
- Tillverkning av elektroder
- Uppnå hög produktivitet
För grovbearbetning är CNC-fräsning vanligtvis den mest ekonomiska lösningen.
När ska du välja EDM?
EDM är det bättre valet när:
- Bearbetning av härdat verktygsstål
- Att skapa djupa hålrum
- Tillverkning av skarpa inre hörn
- Tillverkning av komplexa formdetaljer
- Uppnå överlägsen ytfinish
För ytbehandling och komplicerade formfunktioner blir gnistgnist ofta oumbärlig.
Varför de flesta mögeltillverkare använder båda
Verkligheten är att gnistgnist och CNC-fräsning inte är konkurrenter – de är kompletterande teknologier.
Ett typiskt arbetsflöde för formtillverkning ser ut så här:
Steg 1
CNC-fräsning
- Grovbearbetning
- Halvbearbetning
- Elektrodproduktion
Steg 2
EDM
- Djup kavitetsbearbetning
- Skapande av fina detaljer
- Skarp hörnfinish
- Förbättring av ytfinish
Denna kombination ger den bästa balansen mellan hastighet, precision och kostnad.
Vilken är bättre för formtillverkning?
Svaret beror på applikationen.
Om målet är snabb materialavverkning och hög produktivitet är CNC-fräsning den föredragna lösningen.
Om målet är bearbetning av härdat stål, djupa hålrum, komplexa geometrier eller högprecisionsgjutningsdetaljer är gnistgnist ofta det överlägsna valet.
För de flesta professionella formtillverkare är den bästa strategin inte gnistgnist eller CNC-fräsning – det är att använda båda teknikerna tillsammans för att maximera effektivitet och kvalitet.
Slutsats
Gnistgnist och CNC-fräsning spelar alla en viktig roll i modern formtillverkning.
CNC-fräsning ger hastighet och effektivitet för grovbearbetning, medan gnistgnist ger den precision och flexibilitet som krävs för komplexa formfunktioner.
Att förstå styrkorna hos varje process gör det möjligt för tillverkare att välja rätt teknik för varje steg i formtillverkningen, vilket resulterar i bättre kvalitet, kortare ledtider och lägre totala tillverkningskostnader.
Om du letar efter gnistgnistmaskiner, CNC-bearbetningscentraler eller kompletta lösningar för formtillverkning, kontakta vårt team för professionella rekommendationer baserade på din specifika applikation.
WhatsApp: +86 189-2577-9357 E-post:sales8@dgbica.com
Publiceringstid: 10 juni 2026

